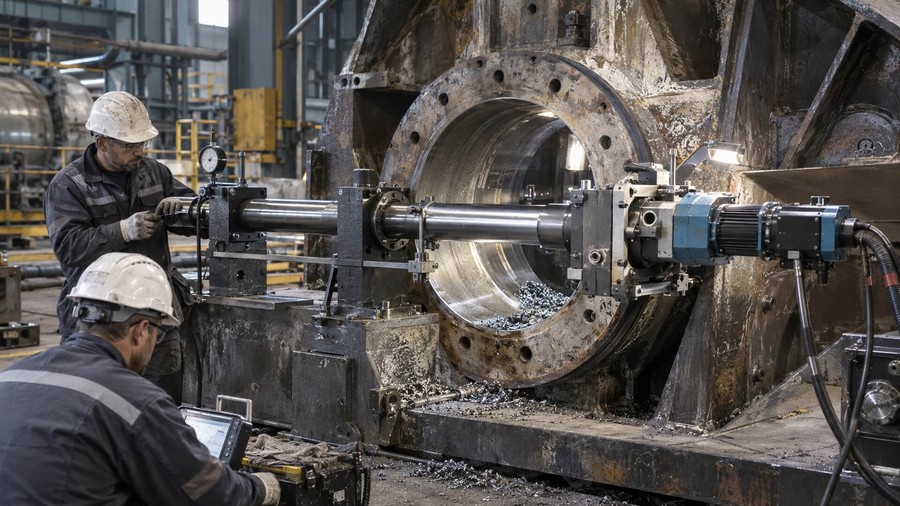
Obróbka mobilna to wykonywanie operacji skrawania bezpośrednio na maszynie, instalacji lub konstrukcji, bez konieczności demontażu obrabianego zespołu i przewożenia go do stacjonarnego zakładu mechanicznego. Z punktu widzenia technologii zmienia się więc podstawowa organizacja procesu: nie detal jest ustawiany na obrabiarce, lecz obrabiarka zostaje skonfigurowana, zamocowana i zabazowana względem detalu pozostającego w miejscu pracy.
Rozwiązanie ma szczególne znaczenie przy korpusach, ramach, gniazdach łożyskowych, otworach pod sworznie, podstawach maszyn, kołnierzach instalacji, czopach wałów i innych elementach, których masa, gabaryty albo sposób zabudowy utrudniają klasyczną obróbkę warsztatową. W takim przypadku problemem nie musi być wykonanie samego wytaczania czy frezowania. Znacznie większym przedsięwzięciem staje się przygotowanie elementu do wyjęcia z maszyny, jego podniesienie, transport, ponowne ustawienie oraz odtworzenie geometrii całego zespołu po montażu.
Z tego powodu pojęcia obróbka mobilna, mobilna obróbka skrawaniem czy obróbka in-situ nie powinny być utożsamiane wyłącznie z awaryjnym serwisem wykonywanym poza warsztatem. W przemyśle jest to pełnoprawna technologia remontowa wykorzystywana zarówno podczas usuwania awarii, jak i przy remontach planowych, modernizacjach, montażu nowych konstrukcji czy końcowej obróbce dużych elementów po spawaniu i ustawieniu na obiekcie.
Różnica jest również istotna z punktu widzenia dokładności. Obrabiany element pozostaje w swoim rzeczywistym układzie mechanicznym, dlatego można odnieść obróbkę do istniejącej osi wału, sąsiedniego gniazda, płaszczyzny montażowej albo innego elementu referencyjnego. W wielu remontach właśnie zachowanie tych wzajemnych zależności ma większe znaczenie niż samo uzyskanie nominalnej średnicy czy zebranie określonej warstwy materiału.
Profesjonalna obróbka mobilna zaczyna się więc od metrologii i analizy geometrii, a nie od uruchomienia narzędzia. Trzeba ustalić, co uległo zużyciu, gdzie znajduje się właściwa baza, jaki parametr funkcjonalny należy odtworzyć i czy konstrukcja pozwoli zbudować odpowiednio sztywne stanowisko. Dopiero później można dobrać urządzenie, sposób mocowania i parametry skrawania.
Sam fakt, że określoną pracę można wykonać urządzeniem mobilnym, nie oznacza jeszcze, że powinno się tak zrobić. Przy niewielkim korpusie, który można wymontować bez ingerencji w pozostałą część maszyny i w krótkim czasie dostarczyć do zakładu obróbczego, wykorzystanie centrum obróbczego może być prostsze oraz ekonomicznie bardziej uzasadnione.
Sytuacja zmienia się wraz ze wzrostem gabarytów elementu i stopnia jego integracji z maszyną. Korpus ważący kilka ton może wymagać usunięcia napędu, rozłączenia instalacji smarowania i hydrauliki, demontażu sprzęgieł, przewodów, osłon oraz sąsiednich zespołów. Konieczne staje się przygotowanie zawiesi, wykorzystanie suwnicy lub dźwigu, a w przypadku transportu poza zakład również odpowiedniego pojazdu i organizacji przewozu.
Po wykonaniu obróbki cały proces trzeba przeprowadzić ponownie. Co więcej, ponowne przykręcenie elementu nie zawsze oznacza zakończenie remontu. Jeżeli jego położenie wpływa na oś napędu, pracę sprzęgła czy ustawienie innych zespołów, konieczne jest wykonanie pomiarów, osiowania i regulacji.
W takim układzie koszt samej operacji skrawania przestaje być najważniejszym składnikiem remontu.
| Kryterium | Obróbka w zakładzie mechanicznym | Obróbka mobilna na obiekcie |
|---|---|---|
| Demontaż elementu | zwykle konieczny | często mocno ograniczony |
| Transport dużego podzespołu | konieczny | zazwyczaj eliminowany |
| Ponowne ustawienie zespołu | zwykle wymagane | istniejące położenie może zostać zachowane |
| Bazowanie | względem obrabiarki i zamocowanego detalu | względem rzeczywistej geometrii maszyny |
| Warunki skrawania | łatwiejsze do kontrolowania | zależne od przygotowania stanowiska |
| Dostęp do elementu | bardzo dobry | bywa ograniczony konstrukcją maszyny |
| Główna przewaga | sztywne, kontrolowane stanowisko | ograniczenie zakresu całego remontu |
Obróbka mobilna ma szczególnie mocne uzasadnienie tam, gdzie naprawiane gniazdo, powierzchnia lub czop są niewielką częścią dużego zespołu. Demontowanie kilkutonowego korpusu tylko dlatego, że regeneracji wymagają dwa otwory pod sworzeń, oznacza włączenie do remontu ogromnej liczby operacji, które nie mają związku z samym uszkodzeniem.
Drugim istotnym przypadkiem jest konieczność zachowania istniejącej geometrii. Jeżeli korpus został wcześniej ustawiony względem wału, przekładni albo drugiego zespołu łożyskowego, jego demontaż powoduje utratę tego położenia. Przy obróbce na miejscu można natomiast odtworzyć powierzchnię względem elementów pozostających w maszynie.
Tę różnicę szczególnie dobrze widać przy kilku współosiowych gniazdach. Przewiezienie korpusu do warsztatu daje bardzo dobre warunki skrawania, ale wymaga odtworzenia na obrabiarce układu odniesienia odpowiadającego rzeczywistej geometrii zespołu. Przy obróbce in-situ część tej geometrii nadal fizycznie istnieje na obiekcie i może zostać wykorzystana podczas bazowania.
Kolejna grupa zastosowań obejmuje konstrukcje, których końcowa geometria powstaje dopiero po montażu. Duża rama spawana może zmienić kształt pod wpływem naprężeń spawalniczych. Płyta fundamentowa może zostać nieznacznie zdeformowana podczas instalacji. W takich przypadkach bardzo dokładna obróbka wykonana przed spawaniem lub montażem nie gwarantuje, że gotowy zespół zachowa tę samą geometrię. Znacznie skuteczniejsze bywa pozostawienie odpowiedniego naddatku i wykonanie końcowego frezowania już po ustabilizowaniu konstrukcji.
Właśnie dlatego obróbka mobilna jest wykorzystywana nie tylko podczas awarii. Ma równie duże znaczenie przy nowych instalacjach, modernizacjach i planowanych remontach, jeżeli końcowy wymiar lub położenie powierzchni powinny zostać wykonane w odniesieniu do rzeczywistego układu maszyny.
Zakres obróbki mobilnej jest znacznie szerszy niż regeneracja popularnych otworów pod sworznie. Na obiekcie mogą być wykonywane operacje, które w warunkach warsztatowych realizowałaby wytaczarka, frezarka, tokarka albo specjalistyczna maszyna do obróbki powierzchni uszczelniających.
To, którą technologię można wykorzystać, zależy jednak nie tylko od rodzaju powierzchni. Równie ważny jest dostęp, możliwość przeniesienia sił skrawania przez konstrukcję, przestrzeń na zamocowanie napędu i prowadnic oraz sposób wyznaczenia geometrii docelowej.
Mobilne wytaczanie jest jednym z podstawowych obszarów technologii in-situ. Stosuje się je przy gniazdach łożyskowych, otworach pod sworznie i tuleje, korpusach przekładni, podporach wałów oraz wszędzie tam, gdzie jedna lub kilka powierzchni cylindrycznych muszą zachować określoną średnicę i położenie osi.
Przy zużyciu eksploatacyjnym problem rzadko ogranicza się do równomiernego zwiększenia średnicy. Jeżeli sworzeń lub wał przenosi obciążenie kierunkowe, materiał zużywa się przede wszystkim w określonej części obwodu. Otwór staje się owalny, pojawiają się miejscowe wybicia, a jego aktualny środek geometryczny może przesunąć się względem położenia konstrukcyjnego.
Dlatego ustawienie wytaczarki na podstawie samego zużytego otworu jest technicznie ryzykowne. Można uzyskać bardzo dobrą średnicę, ale wykonać ją w niewłaściwym miejscu.
Przy pojedynczym gnieździe oznacza to zmianę położenia współpracującego sworznia lub łożyska. Przy kilku gniazdach konsekwencje są większe, ponieważ zaczyna zmieniać się współosiowość całego zespołu.
Jeżeli wał jest podparty w trzech gniazdach, nie wystarczy obrobić każdego z nich oddzielnie do wymiaru nominalnego. Ich osie muszą znajdować się w jednym układzie geometrycznym. Nawet niewielkie przesunięcie może powodować nierównomierne obciążenie łożysk, wzrost oporów, problemy z montażem, podwyższoną temperaturę albo zwiększone drgania podczas pracy.
Wytaczarka liniowa rozwiązuje ten problem poprzez zastosowanie wspólnej belki przechodzącej przez kolejne gniazda. Pod warunkiem prawidłowego ustawienia stanowi ona wspólną oś odniesienia dla wszystkich obrabianych powierzchni.
Na tym etapie pojawia się jednak kwestia, której nie można pominąć: belka wytaczarska nie jest idealnie sztywna.
Jej ugięcie zależy od średnicy, długości, rozstawu podpór, położenia narzędzia oraz wartości sił skrawania. Przy znacznej długości dochodzi również wpływ ciężaru własnego. Im większy wysięg między narzędziem a podporą, tym bardziej podatny staje się cały układ.
Właśnie dlatego poprawne rozmieszczenie podpór jest jednym z kluczowych elementów przygotowania wytaczania. Nie jest czynnością pomocniczą wykonywaną po ustawieniu obrabiarki. Wpływa bezpośrednio na dokładność powierzchni.
Jeżeli podczas skrawania belka sprężyście się odkształca, rzeczywiste położenie ostrza różni się od położenia wynikającego z mechanicznego ustawienia głowicy. Może to skutkować zmianą średnicy w kolejnych przekrojach, błędem cylindryczności albo pogorszeniem jakości powierzchni.
Dlatego przy wymagających pracach nie wykonuje się od razu końcowego wymiaru. Najpierw prowadzona jest obróbka zgrubna, po której można ponownie zmierzyć powierzchnię i ocenić zachowanie stanowiska. Kontrolowany naddatek pozostawiony na obróbkę wykańczającą pozwala jeszcze skorygować ustawienie, zanim osiągnięty zostanie wymiar końcowy.
Znacznie zużytego otworu nie zawsze da się po prostu wytoczyć do kolejnego wymiaru. Konstrukcja może wymagać zachowania średnicy nominalnej albo zakres dostępnych wymiarów naprawczych może być ograniczony.
W takim przypadku jedną z metod jest odbudowa powierzchni materiałem, a następnie ponowna obróbka.
Technologia wymaga jednak uwzględnienia wpływu procesu spawalniczego. Napawanie powoduje lokalne nagrzewanie materiału, powstawanie strefy wpływu ciepła i naprężeń, a przy podatnych konstrukcjach również deformację. Jeżeli przed napawaniem została dokładnie wyznaczona geometria, po zakończeniu procesu warto zweryfikować, czy układ odniesienia nadal pozostaje aktualny.
Problem nie kończy się również na samym nałożeniu materiału. Warstwa musi zapewnić wystarczający naddatek do usunięcia nierówności i wykonania pełnej powierzchni cylindrycznej. Obróbka zgrubna zbiera materiał po regeneracji, ale wymiar końcowy powinien zostać wykonany dopiero po ponownym pomiarze.
W przypadku kilku współosiowych otworów utrzymanie tego samego układu bazowania przez kolejne etapy jest szczególnie korzystne. Każde ponowne ustawienie stwarza możliwość wprowadzenia dodatkowego błędu osi.
Nie każde gniazdo musi być regenerowane spawalniczo. W wielu konstrukcjach racjonalnym rozwiązaniem jest przygotowanie otworu pod tuleję naprawczą.
Otwór macierzysty zostaje wtedy wytoczony do większej, kontrolowanej średnicy. Następnie osadzana jest tuleja wykonana z materiału odpowiedniego dla warunków pracy i zaprojektowana z uwzględnieniem wymaganego pasowania.
Samo osadzenie tulei nie zawsze kończy naprawę. Wcisk może powodować niewielką zmianę średnicy wewnętrznej, dlatego przy dokładnych gniazdach końcową obróbkę wykonuje się już po montażu. Pozwala to uzyskać wymagany wymiar dokładnie w położeniu, w którym tuleja będzie pracowała.
Przy kilku tulejowanych gniazdach ponownie wraca problem wspólnej osi. Obróbka po montażu pozwala odtworzyć ją dla całego zespołu, zamiast polegać wyłącznie na tolerancji wykonania poszczególnych tulei.
To dobry przykład pokazujący, dlaczego mobilne wytaczanie nie jest tylko usługą wykonywania otworów. Jest częścią procesu regeneracji konkretnego węzła mechanicznego.
Jeżeli w przypadku wytaczania podstawowym problemem jest oś, przy frezowaniu analogiczną rolę pełni płaszczyzna.
Mobilne frezarki wykorzystuje się do obróbki podstaw przekładni, silników i zespołów łożyskowych, ram, konstrukcji stalowych, powierzchni pod prowadnice, płyt montażowych czy fragmentów korpusów. Szczególnie często zastosowanie pojawia się tam, gdzie powierzchnia ma duże wymiary albo jest integralną częścią konstrukcji, której transport do frezarki stacjonarnej byłby trudny.
Również tutaj samo określenie „sfrezowanie na płasko” jest zbyt dużym uproszczeniem.
Powierzchnia może być idealnie płaska i jednocześnie znajdować się w niewłaściwym położeniu. Jeżeli ma stanowić bazę pod przekładnię, musi zostać odniesiona do rzeczywistego układu napędowego. Jeżeli współpracuje z drugą płaszczyzną, może istnieć wymaganie równoległości. Przy innych konstrukcjach istotna będzie prostopadłość do osi.
Z tego powodu prowadnice frezarki muszą zostać ustawione względem wcześniej określonej geometrii. Poziom względem grawitacji nie zawsze jest parametrem właściwym. Maszyna może pracować na konstrukcji znajdującej się pod określonym kątem i właśnie taki układ może być prawidłowy konstrukcyjnie.
W przypadku dużych konstrukcji spawanych końcowe frezowanie po montażu ma dodatkowe uzasadnienie. Spawanie powoduje nierównomierne nagrzewanie, skurcz i powstawanie naprężeń, które mogą zmienić kształt gotowego elementu. Wykonanie powierzchni montażowej przed zakończeniem wszystkich spoin nie gwarantuje więc zachowania jej geometrii po zakończeniu produkcji.
Zostawienie naddatku i obrobienie powierzchni już po spawaniu pozwala usunąć powstałe odchyłki. Jeżeli konstrukcja zostanie wcześniej ustawiona na docelowym fundamencie, obróbka może dodatkowo uwzględnić jej rzeczywiste podparcie.
To jeden z przypadków, w których frezowanie na miejscu nie jest tylko alternatywą logistyczną. Może być po prostu właściwszą kolejnością technologiczną.
Problemy z powierzchnią montażową często ujawniają się dopiero po złożeniu maszyny. Sztywny korpus przykręcony do nierównej podstawy zaczyna dopasowywać się do niej pod wpływem sił wynikających z dokręcenia śrub.
Jeżeli odchyłka jest odpowiednio duża, w korpusie pojawiają się naprężenia montażowe. W przypadku przekładni może zmienić się wzajemne położenie łożysk i wałów. Przy oddzielnych podporach łożyskowych niewłaściwa wysokość jednej z nich przesuwa oś całego zespołu.
Późniejsze objawy nie zawsze jednoznacznie wskazują na powierzchnię montażową. Mogą pojawić się problemy z osiowaniem sprzęgła, nierównomierna praca łożysk, wzrost temperatury czy drgania. Wymiana elementów roboczych nie usunie wtedy pierwotnej przyczyny.
Z tego powodu pomiar powierzchni i jej obróbka powinny być prowadzone z uwzględnieniem funkcji całego zespołu, nie tylko lokalnej płaskości.
W instalacjach przemysłowych osobną grupę prac stanowią przylgi kołnierzowe. Korozja, wżery, zarysowania, mechaniczne uszkodzenia podczas montażu czy lokalne deformacje mogą uniemożliwić prawidłową współpracę z uszczelką.
Sama wymiana uszczelnienia nie rozwiąże problemu, jeżeli powierzchnia nie zapewnia warunków wymaganych przez połączenie.
Mobilna obrabiarka do kołnierzy jest mocowana bezpośrednio na elemencie instalacji i pozwala wykonać nową powierzchnię bez wycinania całego fragmentu rurociągu czy demontażu dużego aparatu.
Tutaj szczególnie ważne są dwa zagadnienia. Pierwsze to ilość zdejmowanego materiału. Głębokiego wżeru nie należy automatycznie usuwać przez obniżanie całej powierzchni, jeżeli prowadziłoby to do nadmiernego zmniejszenia grubości elementu. Zakres regeneracji powinien wynikać z dokumentacji, stanu technicznego kołnierza i wymagań konkretnego połączenia.
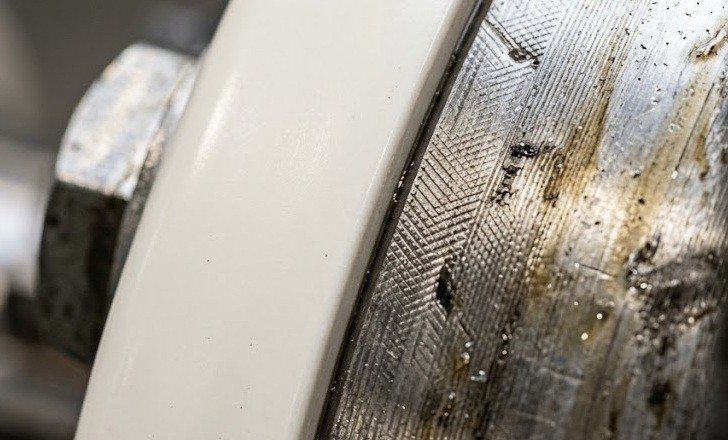
Drugie zagadnienie to jakość powierzchni po obróbce. Powierzchnia uszczelniająca nie musi być możliwie gładka. Wymagana struktura zależy od rodzaju uszczelnienia i odpowiedniej specyfikacji technicznej. Istotne są chropowatość oraz charakter śladu po narzędziu, dlatego ostatnie przejście nie jest zabiegiem estetycznym, lecz elementem przygotowania powierzchni do późniejszej pracy.
Ta zasada jest zresztą wspólna dla całej obróbki mobilnej. Parametry końcowej powierzchni powinny wynikać z jej funkcji, a nie z tego, jaki efekt jest najłatwiejszy do wykonania obrabiarką.
Obróbka in-situ może obejmować również czopy dużych wałów, powierzchnie pod łożyska, uszczelnienia i inne elementy obrotowe, których demontaż oznaczałby rozebranie znacznej części urządzenia.
W zależności od konstrukcji stosuje się urządzenia prowadzące narzędzie wokół pozostającego na miejscu wału albo rozwiązania wykorzystujące kontrolowany obrót samego elementu.
Przy takiej regeneracji sama średnica ponownie nie jest jedynym parametrem. Trzeba uwzględnić cylindryczność, bicie, położenie osi oraz wymagania dotyczące powierzchni współpracującej z panewką, łożyskiem albo uszczelnieniem.
Szczególnie ważne jest ustalenie przyczyny wcześniejszego uszkodzenia. Rysa lub wytarcie czopa mogą być skutkiem braku smarowania, niewspółosiowości, przeciążenia albo nieprawidłowej pracy panewki. Jeżeli usunie się jedynie ślad uszkodzenia bez sprawdzenia całego węzła, nowa powierzchnia może ponownie zużyć się w krótkim czasie.
W tym sensie obróbka mobilna nie zastępuje diagnostyki. Jest jej kolejnym etapem.
Nie wszystkie prace wymagają rozbudowanej wytaczarki czy wielometrowej frezarki. Na dużych konstrukcjach wykonywane są również operacje wiercenia, rozwiercania, pogłębiania, regeneracji gwintów i przygotowania otworów pod połączenia montażowe.
Szczególne znaczenie ma możliwość wykonania otworów już po ustawieniu kilku elementów względem siebie. Zamiast przenosić położenie wyłącznie z wcześniejszych pomiarów warsztatowych, otwór może zostać wykonany w rzeczywistym układzie montażowym.
Przy otworach pasowanych albo współpracujących ze sworzniami samo wiercenie może być jednak niewystarczające. W zależności od wymaganej dokładności końcową geometrię uzyskuje się przez rozwiercanie lub wytaczanie.
Zakres urządzeń jest szeroki, ale sposób przygotowania dobrej realizacji ma wspólną podstawę. Nie zaczyna się od wyboru maszyny z katalogu. Najpierw trzeba zrozumieć, jaki element jest uszkodzony i jaką rolę pełni w całym zespole.
Dopiero z tej wiedzy wynika geometria, którą trzeba odtworzyć.
Pierwszym źródłem informacji jest dokumentacja techniczna. Rysunki pozwalają sprawdzić średnice nominalne, tolerancje, pasowania i wzajemne położenie powierzchni.
Nie należy jednak zakładać, że kilkunasto- lub kilkudziesięcioletnia maszyna nadal odpowiada dokładnie dokumentacji pierwotnej.
Po wcześniejszych remontach w korpusie mogą znajdować się tuleje. Gniazda mogły zostać wykonane w wymiarach naprawczych. Powierzchnie mogły być napawane, szlifowane lub frezowane. Niektóre modyfikacje mogły zostać wprowadzone bez aktualizacji pełnej dokumentacji.
Dlatego rysunek jest punktem odniesienia, ale rzeczywisty stan elementu trzeba potwierdzić pomiarem.
W przypadku zużytego gniazda pomiar wykonuje się w kilku przekrojach i kierunkach. Pozwala to rozróżnić zwykłe zwiększenie średnicy od owalności, stożkowatości czy lokalnego wybicia.
Przy większej liczbie gniazd trzeba również ustalić ich położenie względem siebie.
Powierzchnia płaska wymaga innego podejścia. Pomiar w wielu punktach pozwala stworzyć obraz jej rzeczywistej geometrii. Można wtedy ocenić, czy mamy do czynienia z prostym pochyleniem, miejscowym zapadnięciem, skręceniem konstrukcji czy kombinacją kilku odchyłek.
Na tej podstawie wiadomo również, ile materiału będzie trzeba usunąć. To ważne, ponieważ punkt położony najwyżej i najniżej mogą ograniczyć możliwość wykonania całej powierzchni w jednym poziomie bez przekroczenia dopuszczalnego wymiaru.
Kiedy stan elementu jest już znany, trzeba ustalić układ odniesienia.
To jeden z etapów, na którym można popełnić błąd niemożliwy do naprawienia późniejszą dokładnością samej obrabiarki.
Jeżeli wytaczarka zostanie ustawiona względem niewłaściwej osi, wykona otwór bardzo dokładnie, ale w niewłaściwym miejscu. Frezarka ustawiona na błędnej płaszczyźnie może pozostawić powierzchnię o bardzo dobrej płaskości, która nadal będzie nieprawidłowo położona względem reszty urządzenia.
Dlatego baz nie wybiera się według wygody montażu obrabiarki.
W zależności od konstrukcji punktem odniesienia może zostać niezużyte gniazdo, oś istniejącego wału, powierzchnia korpusu, sąsiedni element albo geometria wynikająca z kilku różnych pomiarów.
Przy starszych urządzeniach niekiedy właśnie etap odtwarzania baz wymaga najwięcej doświadczenia. Jeżeli wszystkie łatwo dostępne powierzchnie były już wcześniej regenerowane, trzeba ustalić, które z nich rzeczywiście odpowiadają funkcjonalnej geometrii zespołu.
Dopiero po rozwiązaniu tego problemu można projektować ustawienie mobilnej maszyny.
W tradycyjnej obrabiarce za znaczną część sztywności odpowiada wielotonowy korpus i fundament maszyny. Przy pracy mobilnej część tej funkcji przejmuje konstrukcja naprawianego elementu oraz przygotowany system mocowania.
Dlatego należy analizować cały łańcuch:
Słaby punkt w dowolnym miejscu wpływa na cały proces.
Podatne mocowanie reaguje na siłę skrawania. Narzędzie zaczyna odsuwać się od nominalnego położenia, mogą pojawić się drgania, falistość powierzchni i problemy z utrzymaniem wymiaru.
Nie zawsze rozwiązaniem jest zmniejszenie posuwu.
Jeżeli przyczyną jest niewystarczająca sztywność stanowiska, poprawne działanie może wymagać dodatkowych wsporników, zmiany punktów podparcia, skrócenia wysięgu albo przebudowy mocowania.
Przy frezowaniu dużych płaszczyzn prowadnice muszą być podparte tak, aby nie odkształcały się pod ciężarem własnym i obciążeniem głowicy. W wytaczaniu trzeba możliwie racjonalnie rozmieścić podpory belki. Przy obróbce wału mocowanie urządzenia powinno zapewnić stabilną pozycję względem rzeczywistej osi.
Dopiero po uzyskaniu stabilnego układu dobiera się parametry skrawania.
Przy regeneracji przemysłowej rzadko rozsądne jest dochodzenie do końcowego wymiaru jednym przejściem, szczególnie gdy powierzchnia została wcześniej napawana albo ma duże nierówności.
Pierwsze przejścia pozwalają usunąć główny naddatek, ale dostarczają także informacji o rzeczywistym zachowaniu zestawu. Można sprawdzić, czy pojawiają się drgania, jak układ reaguje na siłę skrawania i czy materiał ma równomierną twardość.
Po obróbce zgrubnej wykonuje się pomiar pośredni.
Jeżeli rozmieszczenie naddatku odpowiada założeniom, można przejść do przygotowania obróbki końcowej. Jeżeli jedna część powierzchni została już prawie wykonana, podczas gdy w innej pozostaje dużo materiału, wynik wymaga analizy. Przyczyną może być większa niż zakładano deformacja elementu, ale również błąd ustawienia stanowiska.
Pozostawienie kontrolowanego naddatku daje jeszcze możliwość korekty.
Obróbka wykańczająca powinna być wykonywana już po ustabilizowaniu procesu. Parametry dobiera się nie pod maksymalną wydajność, lecz pod wymagany wymiar, geometrię i stan warstwy wierzchniej.
Obróbka na obiekcie różni się pod tym względem od pracy na sztywnym centrum obróbczym.
Stanowisko może mieć większą podatność, powierzchnia może zawierać strefy po napawaniu, korozję albo lokalnie utwardzony materiał. Zmienia się wysięg narzędzia, a możliwości odprowadzenia wióra lub zastosowania chłodziwa również bywają ograniczone.
Zbyt agresywne warunki pracy mogą wywołać drgania, wykruszanie ostrza i błędy wymiarowe. Nadmiernie ostrożne skrawanie nie zawsze jest lepsze, ponieważ przy zbyt małym przekroju warstwy skrawanej ostrze może zacząć trzeć po powierzchni zamiast stabilnie ją skrawać.
Operator powinien więc reagować na rzeczywiste zachowanie układu.
Przy remontach priorytetem nie jest maksymalna liczba milimetrów sześciennych materiału usuniętych w jednostce czasu. Bardziej liczy się stabilność, kontrola procesu i zachowanie rezerwy technologicznej przed przejściem końcowym.
Kontrola geometryczna powinna towarzyszyć całej realizacji.
Pomiar początkowy służy do ustalenia stanu elementu i przygotowania technologii. Pomiar po obróbce zgrubnej pozwala sprawdzić zachowanie stanowiska. Kontrola końcowa potwierdza, czy uzyskano parametr, który był rzeczywistym celem remontu.
I właśnie w ostatnim punkcie często popełniany jest błąd.
Jeżeli naprawiano dwa współosiowe gniazda, zmierzenie wyłącznie ich średnic nie stanowi pełnego odbioru. Jeżeli celem frezowania była podstawa pod przekładnię, kontrola samej chropowatości również nie wystarcza.
Odbierane powinny być parametry funkcjonalne: średnica, cylindryczność, współosiowość, płaskość, równoległość, prostopadłość czy bicie – zależnie od konkretnego elementu.
To, co będzie mierzone po zakończeniu pracy, powinno być ustalone jeszcze przed jej rozpoczęciem.
Nie istnieje jedna wartość określająca „dokładność obróbki mobilnej”. Takie uproszczenie niewiele mówi technologowi czy osobie odpowiedzialnej za remont.
Inaczej zachowuje się krótka belka wytaczarska przy regeneracji niewielkiego gniazda, inaczej układ prowadzony przez kilka podpór na znacznej długości. Innych warunków wymaga lokalne frezowanie podstawy, a innych obróbka kilkumetrowej płaszczyzny.
Znaczenie ma nie tylko klasa samej maszyny. Na końcowy wynik wpływają między innymi:
jakość i stabilność bazowania oraz sztywność kompletnego układu technologicznego,
długość i geometria narzędzia, wysięg oraz rozmieszczenie punktów podparcia,
stan i jednorodność materiału, parametry skrawania oraz zużycie ostrza,
temperatura elementu, drgania otoczenia i sposób prowadzenia pomiarów.
Szczególnie niedoceniana jest temperatura.
Współczynnik rozszerzalności cieplnej stali wynosi w przybliżeniu około 11-12 µm/(m·K), zależnie od gatunku i zakresu temperatur. Przy stalowej konstrukcji długości 4 m zmiana temperatury o 10°C może więc odpowiadać zmianie długości rzędu prawie pół milimetra.
Przy dużej ramie i tolerancjach liczonych w dziesiątych lub setnych częściach milimetra nie jest to efekt, który można zignorować.
Jeszcze większym problemem może być nierównomierna temperatura. Fragment konstrukcji znajdujący się przy gorącej instalacji może mieć inną temperaturę niż część położona kilka metrów dalej. Pomiar bardzo dokładnym urządzeniem nie rozwiąże wtedy problemu, jeżeli sam obiekt nie znajduje się w stabilnym stanie termicznym.
Podobnie wygląda kwestia drgań. Naprawiana maszyna może zostać poprawnie odłączona, ale przez wspólny fundament mogą przenosić się drgania od pomp, wentylatorów, młynów czy innych urządzeń. Przy zgrubnym skrawaniu nie zawsze jest to problem krytyczny. Podczas precyzyjnego pomiaru końcowego może mieć już znaczenie.
Dlatego wymagania dotyczące dokładności należy zawsze odnosić do konkretnego zadania oraz warunków dostępnych na obiekcie.
Dopiero po przeanalizowaniu sposobu wykonania procesu można rzetelnie odpowiedzieć na pytanie, dlaczego warto stosować obróbkę mobilną. Jej przewaga nie wynika z jednego efektu. Powstaje z połączenia kilku korzyści technicznych i organizacyjnych, które w dużych remontach wzajemnie się wzmacniają.
Najbardziej oczywiste jest ograniczenie demontażu, ale nie powinno się go rozpatrywać wyłącznie jako oszczędności pracy mechaników. Każdy dodatkowo zdemontowany element trzeba później zamontować, a każde rozłączenie połączenia może wymagać ponownej regulacji, kontroli albo uszczelnienia.
Pozostawienie dużego korpusu w maszynie pozwala również zachować jego wcześniejsze położenie. Jeżeli zespół był prawidłowo ustawiony względem pozostałych elementów napędu, nie trzeba odtwarzać całej geometrii od początku tylko dlatego, że regeneracji wymagało jedno gniazdo.
Druga korzyść dotyczy czasu postoju.
W klasycznym scenariuszu do czasu samej naprawy dochodzą transport, oczekiwanie na operacje logistyczne, ponowne ustawienie elementu i jego późniejszy montaż. W przypadku krytycznego urządzenia produkcyjnego koszt dodatkowej doby postoju może być znacznie większy niż różnica pomiędzy cenami dwóch metod obróbki.
Dlatego kalkulację warto prowadzić dla całego remontu:
demontaż + podnoszenie + transport + obróbka + transport powrotny + montaż + osiowanie + czas postoju
i porównać ją z wariantem:
przygotowanie stanowiska + ustawienie obrabiarki + obróbka + pomiar + czas postoju.
Dopiero takie zestawienie pokazuje rzeczywistą ekonomikę.
To korzyść czysto techniczna i w wielu przypadkach najważniejsza.
Gniazdo może zostać wytoczone względem pozostałych gniazd. Powierzchnia montażowa może być wykonana po ustawieniu konstrukcji. Płaszczyzna pod przekładnię może zostać odniesiona do rzeczywistej osi napędu, a nie do położenia korpusu na stole obrabiarki.
Nie zawsze oznacza to wyższą dokładność niż w zakładzie mechanicznym. Oznacza natomiast, że dokładność jest odnoszona bezpośrednio do geometrii, która później będzie decydowała o pracy maszyny.
W remontach skomplikowanych zespołów jest to ogromna różnica.
Transport wielotonowego korpusu nie poprawia jego gniazd łożyskowych. Demontaż kilkunastu przewodów nie wpływa na jakość przyszłego otworu. Ponowne zamontowanie osłon nie zwiększa płaskości podstawy.
Są to czynności konieczne wyłącznie po to, żeby umożliwić klasyczny sposób obróbki.
Jeżeli można je wyeliminować bez pogorszenia jakości technologicznej, cały remont staje się prostszy.
To właśnie w tym miejscu najłatwiej dostrzec rzeczywisty sens mobilności. Nie chodzi o samo przewożenie mniejszej maszyny. Chodzi o usunięcie z harmonogramu działań, które nie są potrzebne do regeneracji uszkodzonego elementu.
Duże elementy są szczególnie wymagające podczas podnoszenia i transportu. Każda taka operacja wymaga właściwych punktów zaczepienia, odpowiedniego sprzętu oraz zachowania procedur bezpieczeństwa.
Pozostawienie elementu na miejscu eliminuje część tych operacji.
Ograniczone zostaje również ryzyko uszkodzenia powierzchni podczas przeładunków, a po zakończeniu prac nie trzeba odtwarzać wszystkich połączeń naruszonych wyłącznie na potrzeby transportu.
W zakładach, w których przestrzeń technologiczna jest ograniczona, może mieć to równie duże znaczenie jak oszczędność czasu.
W wielu gałęziach przemysłu zatrzymania nie są planowane pod jedną konkretną naprawę. Podczas kilku dni postoju równolegle pracuje wiele zespołów remontowych.
W takim układzie czas staje się zasobem, którym trzeba bardzo precyzyjnie zarządzać.
Obróbkę mobilną można przygotować jeszcze przed zatrzymaniem instalacji. Można zaprojektować konstrukcję mocującą, przygotować narzędzia, określić sposób bazowania i zorganizować wyposażenie pomiarowe. Po udostępnieniu maszyny zespół rozpoczyna wtedy właściwe prace bez oczekiwania na transport elementu do zewnętrznego zakładu.
Oczywiście nie każda realizacja będzie przebiegała szybko. Samo ustawienie dużej wytaczarki czy frezarki może wymagać wielu godzin. Różnica polega jednak na tym, że jest to czas bezpośrednio związany z naprawą, a nie z logistyką wynikającą z wyboru stacjonarnego sposobu obróbki.
Największy potencjał obróbki mobilnej pojawia się wtedy, gdy uwzględnia się ją już podczas planowania remontu, zamiast sięgać po nią dopiero w sytuacji, gdy zdemontowanie elementu okazuje się niemożliwe.
Jeżeli wcześniej wiadomo, że po spawaniu dużej ramy trzeba będzie uzyskać precyzyjną powierzchnię pod przekładnię, można od początku pozostawić odpowiedni naddatek i przygotować miejsca pod zamocowanie mobilnej frezarki.
Jeżeli planowana jest regeneracja kilku współosiowych gniazd, można jeszcze przed postojem przygotować dokumentację pomiarową, określić dostęp i dobrać długość belki oraz system podpór.
W takim podejściu mobilna obróbka skrawaniem przestaje być reakcją na problem. Staje się jednym z normalnych etapów technologii remontowej.
Ma to szczególne znaczenie w energetyce, hutnictwie, górnictwie, przemyśle morskim, chemicznym, petrochemicznym i ciężkim przemyśle produkcyjnym, gdzie wielkość maszyn sprawia, że klasyczny schemat „zdemontować – zawieźć do warsztatu – naprawić – zamontować” często przestaje być najbardziej racjonalny.
Nie należy przy tym traktować obróbki mobilnej jako rozwiązania uniwersalnego.
Jeżeli detal jest łatwy do demontażu i wymaga wielu operacji z różnych stron, stacjonarne centrum obróbcze może zaoferować lepsze warunki, większą wydajność i prostszą kontrolę procesu. Podobnie w sytuacji, gdy na obiekcie nie ma miejsca na zamontowanie urządzenia albo nie można stworzyć dostatecznie sztywnego stanowiska.
Dobra kwalifikacja powinna zatem dopuszczać obie możliwości.
Właściwe pytanie nie brzmi: „czy da się zrobić tę obróbkę mobilnie?”. Bardziej użyteczne jest pytanie: „który sposób regeneracji pozwoli odtworzyć wymaganą geometrię przy najmniejszym zakresie ingerencji w maszynę i akceptowalnym czasie postoju?”.
Jeżeli odpowiedzią jest obróbka na miejscu, jej przewaga może być bardzo duża. Pozwala ograniczyć demontaż, wyeliminować transport wielkogabarytowego elementu, zachować istniejące ustawienie maszyny i prowadzić obróbkę względem geometrii, która faktycznie występuje w pracującym zespole.
Właśnie dlatego profesjonalna obróbka mobilna nie polega po prostu na przywiezieniu przenośnej frezarki czy wytaczarki. Na obiekt przenoszony jest cały proces technologiczny: pomiar, odtworzenie baz, ustawienie obrabiarki, skrawanie, kontrola pośrednia i odbiór końcowy.
Jeżeli wszystkie te etapy są właściwie przygotowane, mobilna obróbka skrawaniem staje się jednym z najbardziej efektywnych sposobów prowadzenia remontów dużych maszyn i konstrukcji – szczególnie tam, gdzie demontaż sam w sobie stanowiłby większe przedsięwzięcie niż regeneracja uszkodzonego elementu.